СТЕЛЛАЖИШКАФЫ · НАСТИЛЫ
Продукция в наличии на складе в Новосибирске. Пишите — рассчитаем быстро!
Главная » Блог » Настилы, лестницы и площадки » Прессованный и сварной решётчатый настил: подробное сравнение
Стеллажи
Настилы и площадки
Блог
Связаться
Офис и склад:
г. Новосибирск, ул. Станционная, 38, офис 214
E-mail:
[email protected]
Режим работы:
пн–пт 9:00–18:00
Оставить заявку
г. Новосибирск, ул. Станционная, 38, офис 214
E-mail:
[email protected]
Режим работы:
пн–пт 9:00–18:00
Оставить заявку
Прессованный и сварной решётчатый настил: подробное сравнение
Заказчик, который впервые подбирает решётчатый настил для площадки или лестницы, обычно сталкивается с двумя названиями: сварной и прессованный. Обе решётки состоят из стальных полос, обе бывают оцинкованными, обе выдерживают серьёзные нагрузки. Тем не менее разница между ними есть, и она касается не только цены. В этой статье мы последовательно сравним два типа по ключевым критериям, а в конце предложим короткий алгоритм выбора.
Коротко о двух технологиях
Сварной настил собирается из несущих полос, поставленных на ребро, и поперечных витых прутков. Пруток вдавливается в верхнюю кромку полос методом контактной сварки под давлением. Получается жёсткая панель, в которой каждая точка пересечения сварена. Технология подробно описана в отдельной статье «Сварной решётчатый настил: технология и применение».
Прессованный настил собирается без сварки. В несущих полосах заранее прорезаются пазы, в поперечных полосах — ответные пазы. Затем под прессом с большим усилием поперечные полосы запрессовываются в несущие, и элементы оказываются надёжно зажаты друг в друге. Поперечные элементы здесь — не круглый или витой пруток, а такая же плоская полоса, только меньшей высоты. Сварка применяется лишь для окантовки по периметру.
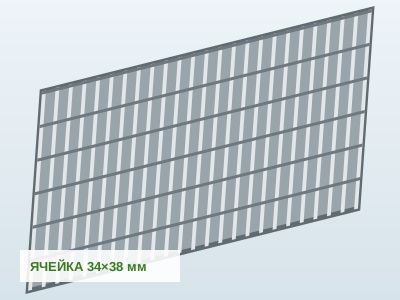
Из этого различия в способе соединения вытекают все остальные различия: внешний вид, допустимые размеры ячейки, жёсткость в разных направлениях, поведение при точечной нагрузке и стоимость.
Сравнение по восьми критериям
1. Несущая способность
При одинаковом сечении несущей полосы и одинаковом пролёте допустимая равномерная нагрузка у двух типов практически одинакова — её определяет именно несущая полоса. Различие проявляется при сосредоточенной нагрузке: у прессованного настила поперечная полоса выше, чем пруток у сварного, поэтому нагрузка от колеса тележки или ножки оборудования лучше распределяется на соседние несущие полосы.
2. Жёсткость в поперечном направлении
Прессованная решётка заметно жёстче поперёк несущих полос. Это важно для панелей с большими вырезами, для ступеней, где нагрузка приходится на край, и для настилов, по которым ездят тележки.
3. Размер ячейки
Сварная технология ограничена минимальным шагом прутка, иначе сварочная машина не справится. Прессованная позволяет делать очень мелкую и даже квадратную ячейку, например 11×11 или 22×22 мм. Это важно, когда через решётку не должны проваливаться болты, ключи, каблуки, а под настилом работают люди.
4. Вес
При одинаковой ячейке прессованный настил обычно тяжелее, потому что поперечный элемент массивнее прутка. Для больших площадей это означает более мощный каркас и более высокую стоимость доставки и монтажа.
5. Внешний вид
Прессованная решётка выглядит аккуратнее: ровная плоскость, нет выступающих сварочных точек, все элементы в одном уровне. Поэтому её часто выбирают для архитектурных решений — фасадов, ограждений, навесов, облицовки, полов в общественных зданиях.
6. Противоскольжение
У сварного настила витой пруток сам по себе даёт неровную поверхность, а при заказе зубчатой несущей полосы сцепление становится очень хорошим. Прессованный тоже выпускается с зубчатыми полосами, причём насечка может быть и на поперечных элементах — тогда сцепление одинаковое во всех направлениях.
7. Срок изготовления
Сварной настил — массовый продукт, стандартные типоразмеры часто есть на складе, а нестандартные панели делаются быстро. Прессованный чаще изготавливается под заказ, особенно с мелкой ячейкой, и срок поставки обычно дольше.
8. Стоимость
Сварной настил дешевле в пересчёте на квадратный метр при сопоставимой несущей способности. Разница может быть заметной, особенно на крупных объектах, где площадь исчисляется сотнями метров.
Сводная таблица
| Критерий | Сварной настил | Прессованный настил |
|---|---|---|
| Соединение элементов | Контактная сварка в каждом узле | Запрессовка в пазы, без сварки |
| Поперечный элемент | Витой пруток | Плоская полоса |
| Минимальная ячейка | Ограничена технологией | Возможна очень мелкая и квадратная |
| Поперечная жёсткость | Хорошая | Высокая |
| Сосредоточенная нагрузка | Удовлетворительно | Лучше |
| Масса при равной ячейке | Ниже | Выше |
| Внешний вид | Технический | Аккуратный, архитектурный |
| Наличие на складе | Часто есть | Чаще под заказ |
| Ориентировочная цена | от 3 500 руб./м² | от 5 500 руб./м² |
Совет. Сравнивайте предложения поставщиков не по цене квадратного метра, а по цене квадратного метра при одинаковой допустимой нагрузке на вашем пролёте. Иногда более дешёвый настил требует дополнительной балки, и итоговая стоимость площадки получается выше.
Долговечность и коррозия
Оба типа настила в промышленном исполнении проходят горячее цинкование после изготовления, и с точки зрения защиты основного металла разницы между ними почти нет. Но есть нюансы, которые проявляются через несколько лет эксплуатации.
У сварного настила потенциально слабым местом являются сварные узлы. При качественной контактной сварке и последующем цинковании они защищены так же, как и остальная поверхность. Если же панели резали и доваривали на объекте, места реза и ручной сварки остаются без заводского цинка и начинают ржаветь первыми. В условиях сибирских перепадов температуры с частыми переходами через ноль это становится заметно уже через пару сезонов.
У прессованного настила узлов сварки нет, но есть узкие щели в местах запрессовки. При цинковании цинк обычно затекает и в них, однако при плохой подготовке поверхности в щелях может задерживаться влага и грязь. На открытых площадках, где настил постоянно намокает и замерзает, это требует более внимательного осмотра.
Отдельно стоит сказать о нержавеющем и алюминиевом исполнении. Оба типа настила можно сделать из нержавеющей стали для пищевых и химических производств, а прессованный — также из алюминия для лёгких конструкций. Такие варианты заметно дороже и подбираются под конкретные условия среды.
Когда выбирать сварной
Сварной настил остаётся выбором по умолчанию для большинства промышленных задач. Он оправдан, если:
- площадь большая, а бюджет ограничен;
- основная нагрузка — пешеходы и равномерно распределённые грузы;
- объект технический: котельная, насосная, склад, цех, эстакада;
- важны сроки — стандартные панели можно получить быстро;
- настил монтируется на открытом воздухе и должен пропускать снег и воду.
На складах сварной настил — основной вариант покрытия ярусов мезонинных стеллажей и антресолей. О выборе покрытия для мезонина подробнее рассказано в статье «Настил для мезонина: решётка, профлист или плита».
Когда выбирать прессованный
Прессованный настил стоит своих денег в более узком круге задач:
- нужна мелкая ячейка, через которую не провалится мелкий инструмент и крепёж, а под настилом есть люди;
- по настилу ездят ручные тележки или гидравлические тележки с узкими колёсами;
- важен внешний вид — объект на виду у посетителей, в торговом или общественном здании;
- панели имеют много вырезов и проёмов, и требуется высокая поперечная жёсткость;
- решётка используется как элемент фасада, ограждения или навеса.
Важно! Мелкая ячейка хуже пропускает снег. На наружных площадках в Сибири прессованная решётка с ячейкой 11×11 мм зимой быстро забивается и превращается в сплошную ледяную поверхность. Для улицы выбирайте ячейку не мельче 30 мм в обоих направлениях или предусматривайте регулярную очистку.
Алгоритм выбора за пять вопросов
- Что будет на настиле? Только люди и лёгкие грузы — сварной. Тележки, точечные нагрузки от оборудования — рассмотрите прессованный или сварной с увеличенной полосой.
- Что под настилом? Если там проходы, рабочие места или оборудование, чувствительное к падению предметов, нужна мелкая ячейка — это аргумент за прессованный или за сварной с мелким шагом и бортиком.
- Где находится площадка? Улица — ячейка покрупнее и зубчатая поверхность. Помещение — свободнее в выборе.
- Насколько важен внешний вид? Технический объект — сварной. Объект на виду — прессованный.
- Каковы бюджет и сроки? Если сжаты оба, выбор почти всегда в пользу сварного стандартного типоразмера.
Нередко на одном объекте используются оба типа: основная площадь — сварным настилом, а участки под проходами людей или зоны проезда тележек — прессованным. Такое комбинированное решение даёт лучшее соотношение цены и функциональности.
Сначала хотели закрыть всю площадку прессованной решёткой — нравился вид. После расчёта оставили её только над проходом, остальное сделали сварным настилом. Разница в бюджете оказалась ощутимой, а визуально площадка выглядит единой.
— Главный инженер, предприятие пищевой промышленности«СтеллажСиб» поставляет оба типа решётчатого настила и подбирает его под конкретный объект: рассчитываем пролёты, подбираем сечение полосы и ячейку, готовим раскладочный чертёж. Подробнее о направлении — в разделе настилов и площадок. Если у вас есть чертёж или эскиз площадки, приложите его к запросу — мы предложим варианты с обоими типами настила и сравним их по итоговой стоимости, а при необходимости выполним проектирование каркаса.
Отправить запросНужен расчёт под ваш объект?
Пришлите размеры помещения и характеристики груза — инженер подготовит планировку и смету.
Пришлите размеры помещения и характеристики груза — инженер подготовит планировку и смету.